
189-2923-7076
189-2923-7076
项目概况
该项目位于湖南省长沙市,是国家“新能源汽车动力蓄电池回收利用试点”项目,年处理退役动力电池1万吨(主要为磷酸铁锂电池)。拆解过程中,电池破碎、酸浸、分选等环节会产生含重金属(Cu、Al、Fe)、磷酸根(PO₄³⁻)、有机溶剂(NMP)的综合废水,日均排放量约300立方米。原废水成分复杂,传统工艺难以稳定达标,企业亟需一套“全流程协同处理”方案。
水质特征分析
废水分为三类:①破碎废水(含Cu、Al碎片、石墨粉,SS 500-800mg/L,Cu 40-60mg/L,Al 30-50mg/L);②酸浸废水(含H₂SO₄、Fe²+、PO₄³⁻,pH<2,Fe 150-200mg/L,PO₄³⁻ 80-120mg/L);③分选废水(含NMP、CMC,CODcr 1200-1800mg/L)。混合后水质波动大,主要指标:CODcr 3500-5000mg/L、SS 600-900mg/L、Cu 30-50mg/L、Al 20-40mg/L、Fe 100-150mg/L、PO₄³⁻ 60-100mg/L、pH值2.0-3.0。
工艺路线设计与实施
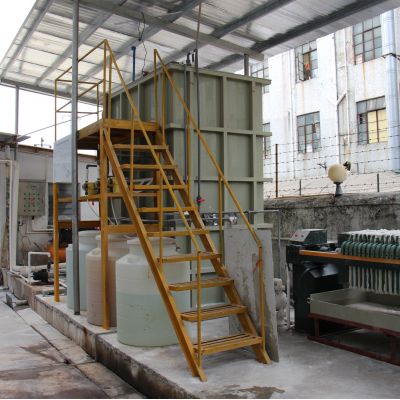
采用“酸碱中和-硫化沉淀-电絮凝-MBR+纳滤-蒸发结晶”的组合工艺,实现“重金属回收-有机物降解-盐分提纯”的目标。
运行效果与创新点
项目投运后,出水Cu≤0.1mg/L、Al≤0.2mg/L、Fe≤0.5mg/L、PO₄³⁻≤0.5mg/L、CODcr≤50mg/L,全面优于《电池工业污染物排放标准》。资源化方面,年回收铜12吨、硫酸钠200吨,创造收益约80万元。
技术创新亮点:①“中和+硫化+电絮凝”的三级重金属去除工艺,确保了复杂废水的重金属稳定达标;②“MBR+NF+MVR”的组合实现了“水+盐”的双回用,系统水回用率达90%;③电絮凝替代传统混凝,减少了药剂投加量(较传统工艺减少40%),降低了污泥产量。
上一主题: 鑫霖环保:软包锂电池厂废气处理案例
 扫一扫添加微信